1. Quản Lý Nơi Làm Việc Và Tối Ưu Mặt Bằng Sản Xuất
1.1. Phương Pháp 5S
Phương pháp 5S bao gồm một số các hướng dẫn về tổ chức nơi làm việc nhằm sắp xếp khu vực làm việc của công nhân và tối ưu hiệu quả công việc. Đây là một trong những công cụ Lean tối ưu vận hành sản xuất.
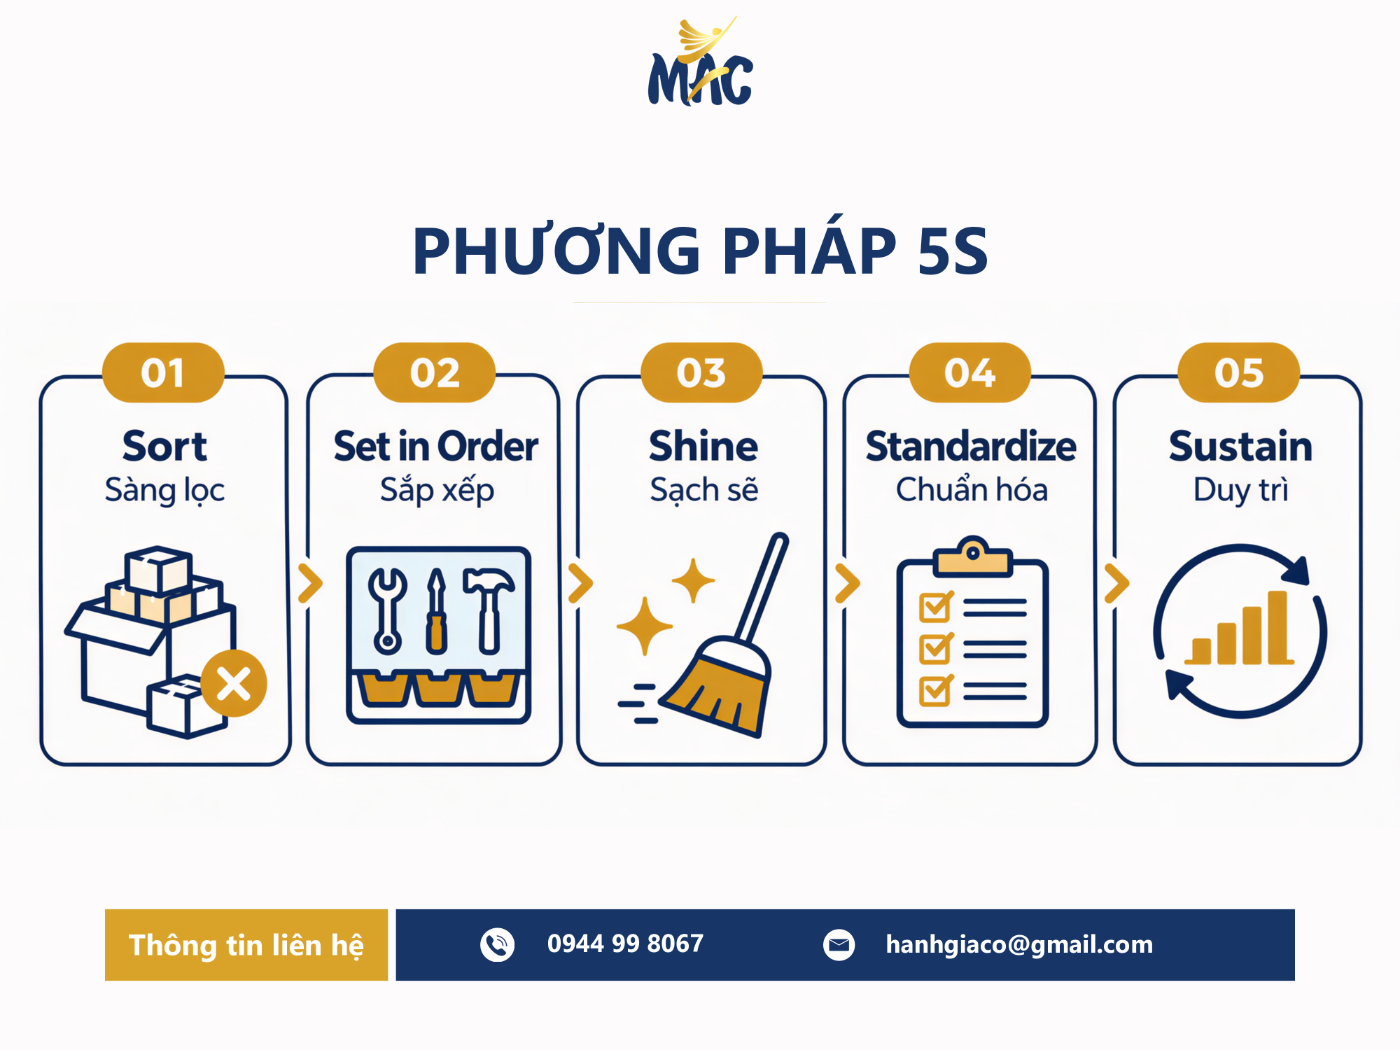
- Sàng lọc (Sort) – Phân loại những gì cần thiết và không cần thiết. Những thứ thường dùng phải luôn sẵn có gần kề và dễ tìm. Món ít dùng hoặc không cần thiết nên chuyển đi nơi khác hoặc loại bỏ.
- Sắp xếp (Straighten/Set in order) – Sắp xếp những thứ cần thiết theo thứ tự để dễ lấy. Mục tiêu của yêu cầu này là giảm đến mức tối thiểu số thao tác mà công nhân thực hiện cho một công việc. Ví dụ, hộp công cụ của nhân viên bảo trì được xếp cố định từng dụng cụ. Người dùng có thể lấy ngay lập tức mà không tốn thời gian tìm kiếm, đồng thời phát hiện ra ngay nếu có dụng cụ bị thất lạc.
- Sạch sẽ (Scrub/Shine) – Giữ các máy móc và khu vực làm việc sạch sẽ nhằm ngăn ngừa các vấn đề phát sinh do vệ sinh kém. Bụi bẩn là tác nhân chính gây lỗi bề mặt hoặc nhiễm màu sản phẩm trong một số ngành. Để tăng ý thức, nhiều công ty sơn sáng màu cho máy móc và tăng độ chiếu sáng nơi làm việc.
- Sẵn sàng (Stabilize/Standardize) – Đưa 3 công việc trên trở thành việc áp dụng thường xuyên bằng cách quy định rõ các thủ tục thực hiện các công việc sàng lọc, sắp xếp và giữ sạch sẽ.
- Sâu sát (Sustain) – Khuyến khích, truyền đạt và huấn luyện về 5S để biến việc áp dụng trở thành một phần văn hoá của công ty. Ngoài ra việc duy trì cũng bao gồm phân công trách nhiệm cho một nhóm giám sát việc tuân thủ các quy định về 5S.
1.2. Quy Hoạch Mặt Bằng Xưởng Và Vật Tư Tại Nơi Sử Dụng
Lean Manufacturing hướng tới giảm thiểu việc di chuyển và vận chuyển sản phẩm giữa hai công đoạn. Bán thành phẩm nên được giữ ngay sát nơi sử dụng tiếp theo.
Điều này mang lại các lợi ích trực tiếp:
- Giảm thiểu yêu cầu khiêng vác và vận chuyển vật tư.
- Hạn chế thất lạc và hư hỏng vật tư trong quá trình di chuyển.
- Đảm bảo tuân thủ nguyên tắc sản xuất theo mô hình pull (lôi kéo).
2. Chiến Lược Bảo Trì Thiết Bị Và Đo Lường Hiệu Suất
2.1. Bảo Trì Ngăn Ngừa (Preventive Maintenance)
Bảo trì ngăn ngừa là chuỗi công việc thường nhật, thủ tục và các bước thực hiện. Hoạt động này nhằm xác định và giải quyết các vấn đề tiềm ẩn trước khi phát sinh. Giải pháp giúp giảm thời gian dừng máy do hỏng hóc hoặc thiếu phụ tùng thay thế. Trong Lean Manufacturing, công tác này luôn được nhấn mạnh.
Khi độ tin cậy của thiết bị thấp, nhà sản xuất buộc phải duy trì tồn kho bán thành phẩm cao để dự phòng. Tuy nhiên, tồn kho cao lại là nguồn lãng phí và sai sót chính yếu trong Lean Manufacturing.
2.2. Bảo Trì Sản Xuất Tổng Thể (Total Productive Maintenance)
Bảo Trì Sản Xuất Tổng Thể (TPM) là phân công các công việc bảo dưỡng cơ bản (kiểm tra, vệ sinh, bôi trơn, cân chỉnh) cho chính công nhân vận hành thiết bị. TPM phân nhiệm rõ ràng trách nhiệm để công nhân chủ động và có trách nhiệm trong việc xác định, giám sát và khắc phục nguyên nhân gây ra sự cố đứng máy không cần thiết.
Việc phân bổ trách nhiệm giúp giảm thời gian dừng máy và chi phí bảo trì. Đồng thời, nhân viên vận hành cần liên tục cập nhật tình trạng thiết bị cho nhóm bảo trì để phát hiện sớm các sự cố kỹ thuật.
Trong mô hình TPM, tổ bảo trì sẽ tập trung vào các hoạt động mang lại giá trị gia tăng cao hơn như:
- Cải thiện, đại tu và nâng cao hiệu năng thiết bị.
- Sửa chữa hư hỏng phức tạp.
- Huấn luyện kỹ thuật cho nhân viên điều hành.
2.3. Mức Hữu Dụng Thiết Bị Toàn Phần (Overall Equipment Effectiveness – OEE)
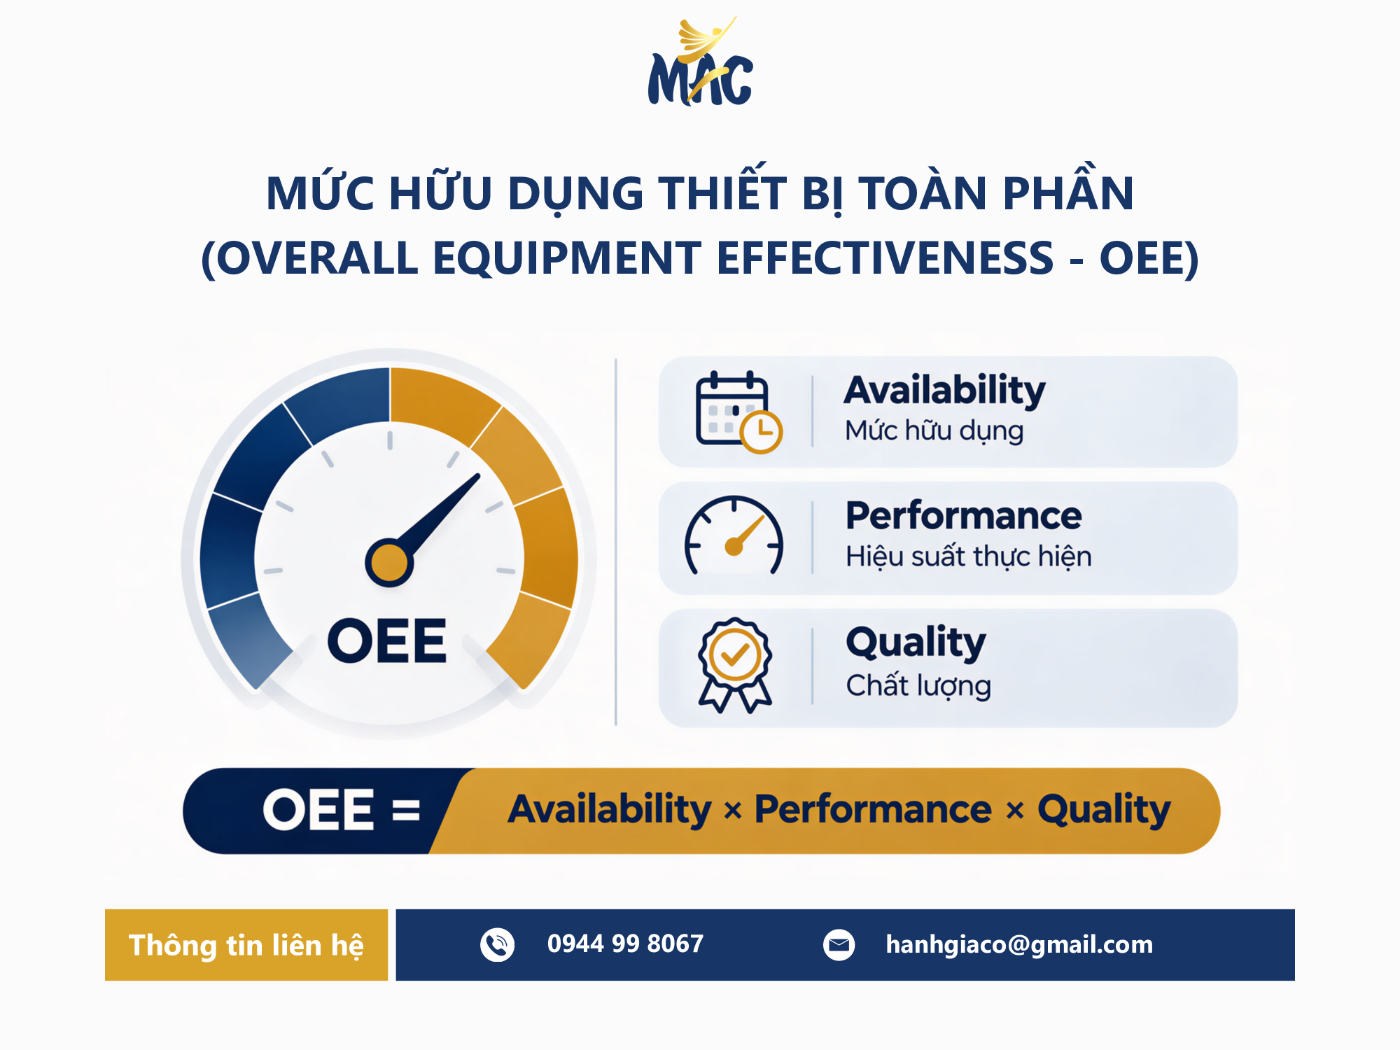
Mức Hữu Dụng Thiết Bị Toàn Phần (OEE) là số đo khả năng tận dụng công suất tổng của các thiết bị cụ thể. OEE được chia ra hai phần:
-
Mức hữu dụng (Availability): Là quỹ thời gian tối đa thiết bị có thể hoạt động. Giá trị này được tính sau khi đã trừ đi thời gian dừng máy bắt buộc.
-
Hiệu suất thực hiện (Performance efficiency): Đo lường sản lượng thực tế khi máy hoạt động so với năng suất thiết kế tối đa. Giá trị này tương đương sản lượng tối đa trong điều kiện hoạt động liên tục.
OEE = Mức hữu dụng × Hiệu suất thực hiện
Ví dụ: Mức hữu dụng đạt 80% và hiệu suất thực hiện đạt 75%, chỉ số OEE = 80% × 75% = 60%.
Khi phân tích OEE, nhiều công ty có thể ngạc nhiên khi thấy rằng còn rất nhiều khả năng để tăng sản lượng trên từng thiết bị cụ thể. Chẳng hạn, công ty có thể giảm thiểu:
- Hỏng hóc thiết bị bất ngờ.
- Thời gian dừng máy do chuẩn bị và điều chỉnh.
- Lãng công, ngưng chuyền do thiếu nguyên liệu hoặc hoạch định kém.
- Máy hoạt động dưới tốc độ thiết kế do tay nghề công nhân hoặc thiếu bảo trì.
- Sản phẩm lỗi cần gia công lại.
Đo lường OEE rất có ích trong việc xác định các nguồn gây ách tắc, ra các quyết định đầu tư thiết bị và giám sát tính hiệu quả của các chương trình tăng năng suất thiết bị.
Tuy nhiên, Lean Manufacturing thường ưu tiên tối đa hoá việc dùng người hơn là việc tận dụng thiết bị. Một trong các lý do là các nhà máy sản xuất đa dạng về sản phẩm sẽ không có khả năng sử dụng tất cả các thiết bị trong mọi lúc vì các yêu cầu sử dụng máy khác nhau tùy từng loại sản phẩm.
3. Kiểm Soát Thời Gian Chuyển Đổi Và Quy Mô Lô Sản Xuất
3.1. Thời Gian Chuyển Đổi / Chuẩn Bị (Changeover/Setup Time)
Lean Manufacturing nhắm tới việc giảm thiểu thời gian dừng chuyền bất hợp lý do chuẩn bị máy hay chuyển đổi sản phẩm vì máy dừng là nguồn lãng phí đáng kể. Việc này đòi hỏi một văn hoá liên tục cải tiến trong đó công ty không ngừng tìm cách giảm thời gian chuyển đổi và chuẩn bị máy.
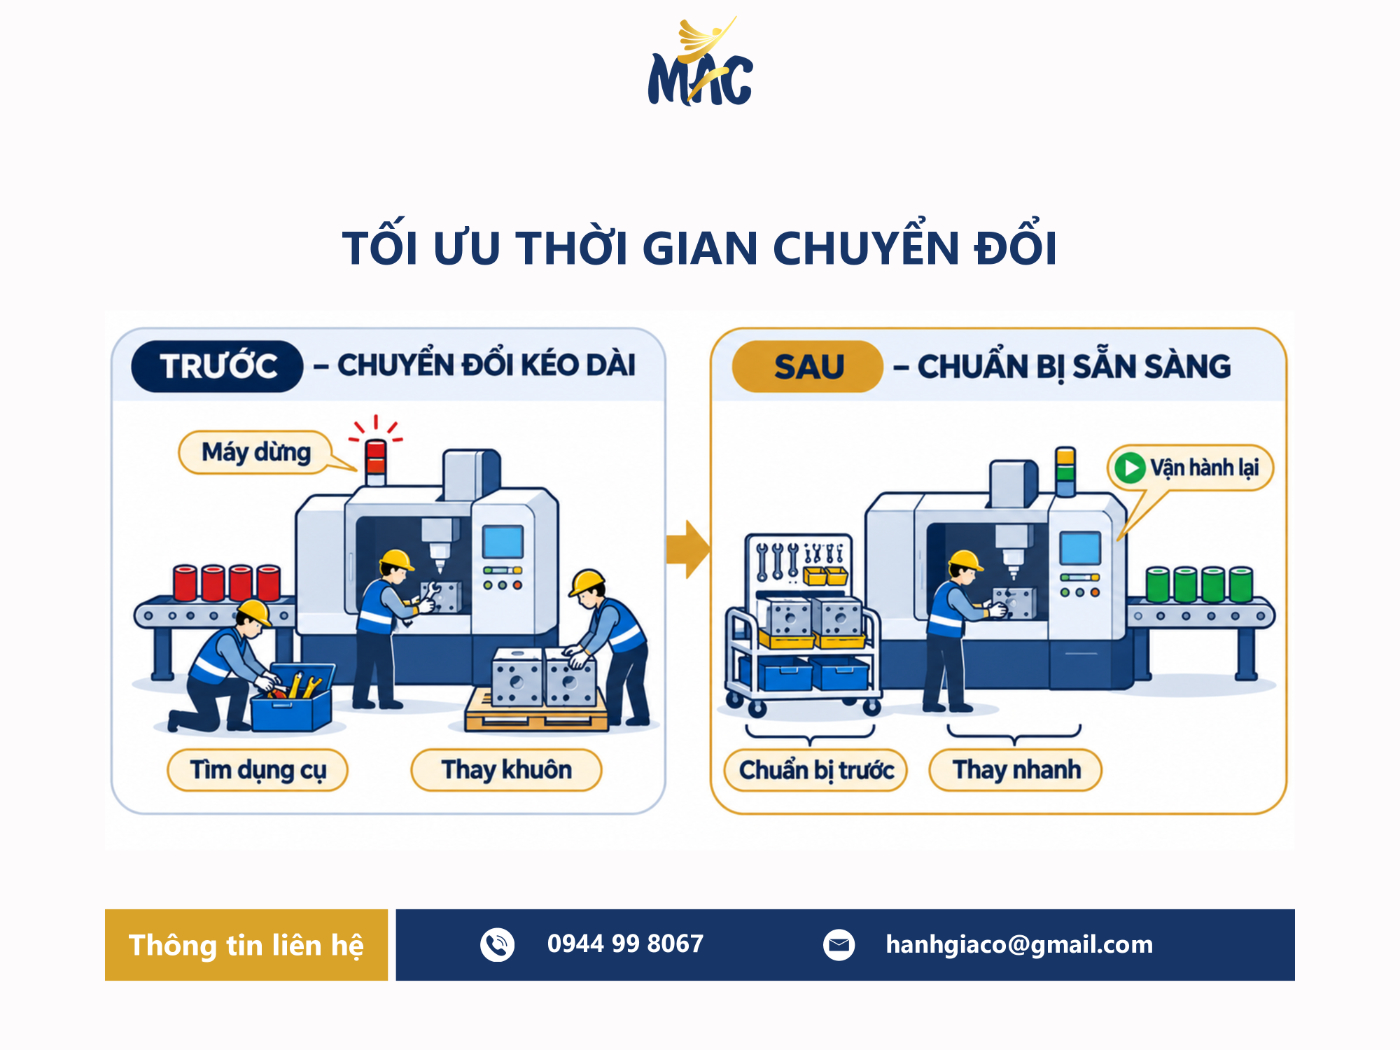
Thường việc chuyển đổi nhanh chóng có thể đạt được phần nào bằng cách xây dựng các thông số kỹ thuật thật chuẩn (và được tài liệu hoá đầy đủ) cho việc sản xuất từng loại sản phẩm riêng biệt để không còn sự lo ngại về việc điều chỉnh lại các thông số trong quá trình chuyển đổi sản phẩm trên thiết bị. Các công ty có danh mục, màu sắc và quy cách sản phẩm đa dạng thường xem nhẹ chi phí chuyển đổi cho mỗi lần quy trình sản xuất phải dừng lại để thay khuôn, lau rửa dọn dẹp vật liệu thuộc quy cách trước còn đọng lại trên máy, điều chỉnh lại thông số thiết bị.v.v…
Có một số cách để giảm thiểu thời gian chuyển đổi/chuẩn bị bao gồm việc thay đổi cách sắp xếp mặt bằng của chuyền sản xuất, chuẩn bị sẵn sàng nguyên liệu và công cụ khi cần sử dụng hay sử dụng loại thiết bị có ngăn chứa đôi (phụ) nhằm tránh thời gian dừng thiết bị để làm vệ sinh.
3.2. Giảm Thiểu Quy Mô Lô Sản Xuất (Batch Size Reduction)
Lean Manufacturing nhắm tới luồng sản phẩm di chuyển trên chuyền có quy mô lô càng nhỏ càng tốt, với điều kiện lý tưởng là luồng một sản phẩm, để bán thành phẩm giữa các công đoạn là tối thiểu. Quy mô lô sản xuất càng nhỏ sẽ giúp công đoạn trước càng có nhiều khả năng sản xuất đúng những gì được khách hàng yêu cầu và đúng lúc khách hàng cần đến.
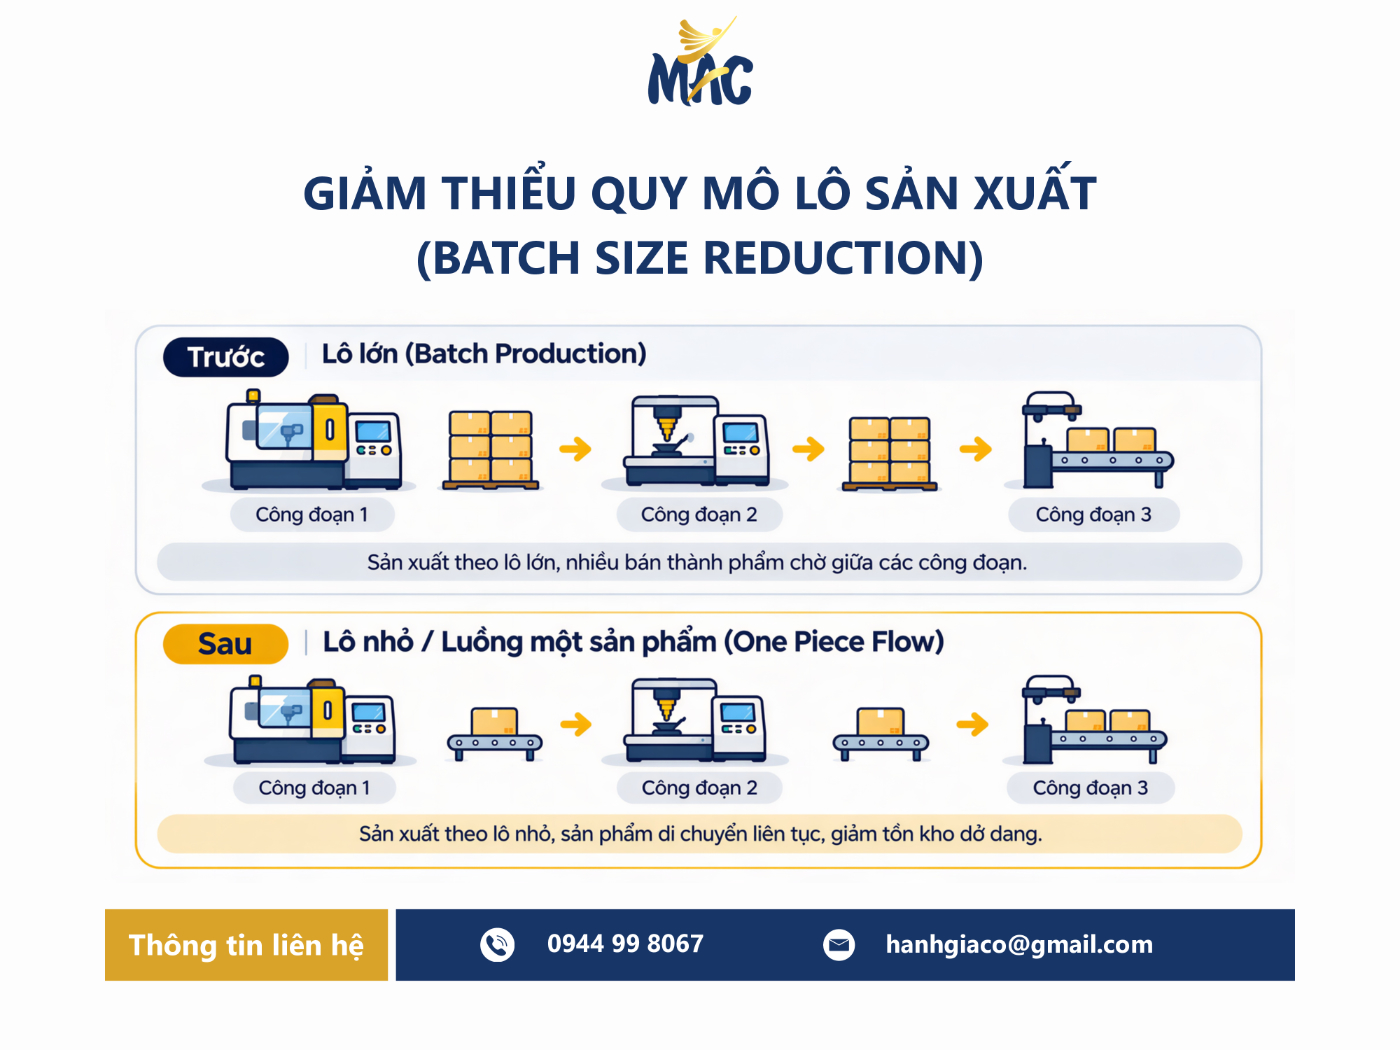
Vì vậy, Lean Manufacturing thường ủng hộ cách tổ chức nhiều chuyền sản xuất có quy mô lô nhỏ. Giải pháp này thay thế cho cách tổ chức một vài chuyền có quy mô lô sản phẩm lớn. Trong đó, quy hoạch dạng tế bào là một hình thức đặc trưng.
Những lợi ích chính của các chuyền sản xuất nhỏ bao gồm:
- Giảm bán thành phẩm dở dang giữa các công đoạn, tiến gần hơn tới mô hình quy trình liên tục.
- Triển khai đồng loạt nhiều quy cách sản phẩm khác nhau, giảm thời gian chết do chuyển đổi mẫu mã.
- Giảm số lượng công nhân trên từng chuyền, từ đó nâng cao trách nhiệm của cá nhân.
4. Kiểm Soát Tiến Độ Trong Hệ Thống Pull
4.1. Hệ Thống Thông Tin Kanban
Kanban là hệ thống cấp lại vật tư theo mô hình pull, sử dụng các dấu hiệu trực quan (như thẻ màu, thùng rỗng, bảng hiển thị điện tử) để ra hiệu cho công đoạn phía trước khi công đoạn sau cần thêm vật tư.
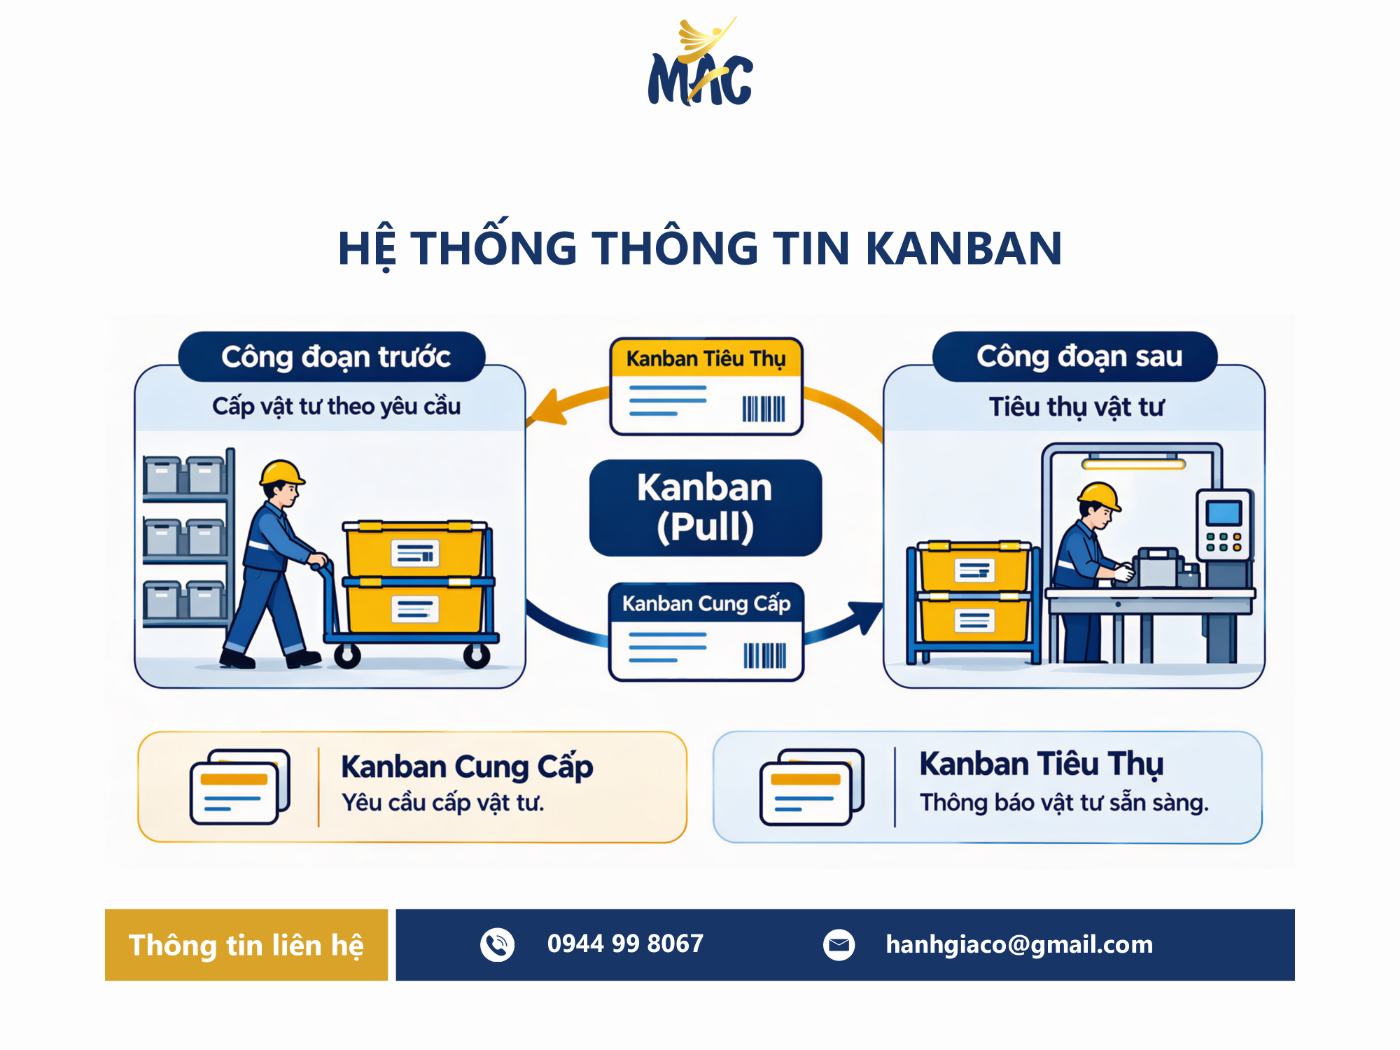
Có hai loại Kanban đặc trưng:
- Kanban Cung Cấp – Một dấu hiệu từ khách hàng nội bộ đến nguồn cung cấp nội bộ cho biết loại vật tư cần được cung cấp.
- Kanban Tiêu Thụ – Một dấu hiệu từ nơi cung cấp nội bộ đến khách hàng nội bộ cho biết rằng vật tư đã sẵng sàng cho việc sử dụng. Trong trường hợp này, nơi cung cấp nội bộ sẽ không sản xuất thêm cho đến khi việc tiêu thụ được thực hiện bởi khách hàng bên trong.
Có nhiều biến thể trong hệ thống Kanban và trong thực tế có khá nhiều sách viết riêng về cách áp dụng Kanban hiệu quả nhất.
4.2. Cân Bằng Sản Xuất (Heijunka)
Cân bằng sản xuất (điều độ sản xuất) nhắm tới việc bố trí lưu lượng và chủng loại sản phẩm ổn định theo thời gian, tránh đột biến khối lượng công việc. Mọi sự thay đổi về lượng cần được cân bằng để diễn ra từ từ.
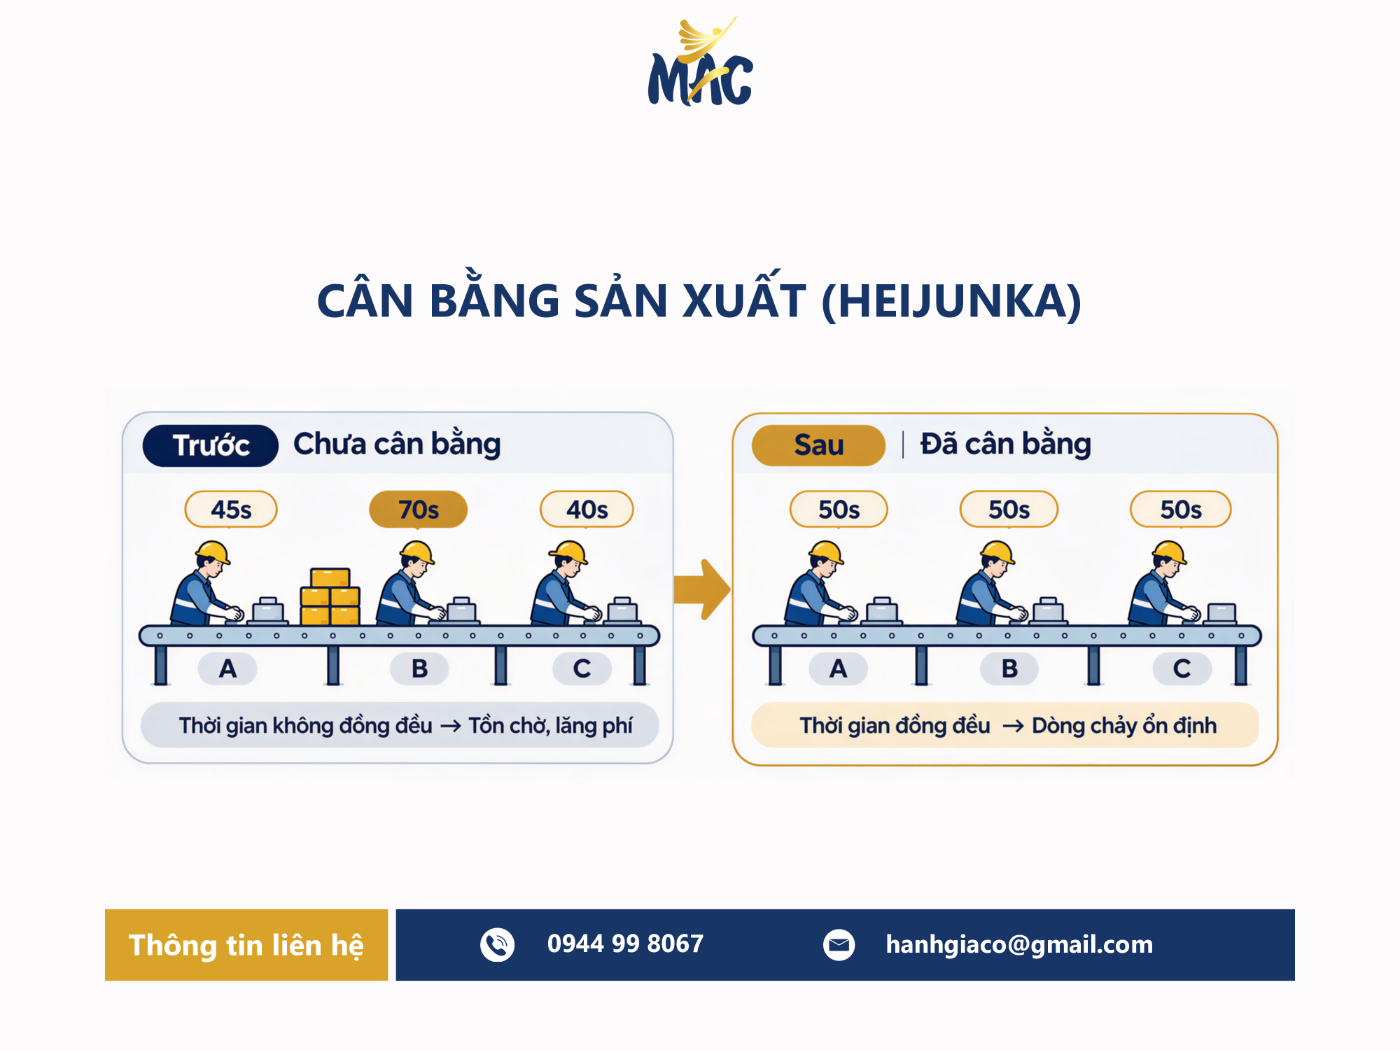
Điều này cho phép công ty tận dụng công suất sản xuất cao hơn đồng thời giảm thiểu việc chuyển đổi mẫu mã sản phẩm.
Yếu tố chính của cân bằng sản xuất nằm ở người phụ trách ra lệnh sản xuất cho xưởng. Họ cần hệ thống tự động điều tiết đơn hàng nhằm ngăn ngừa đột biến khối lượng sản xuất. Hệ thống này giúp việc phân bổ thiết bị và con người chính xác, dễ dàng hơn. Để áp dụng phương pháp này, công ty cần biết rõ công suất thực ở từng công đoạn. Đồng thời, doanh nghiệp cũng phải nắm được tốc độ thực hiện tại từng công đoạn sản xuất đó.
4.3. Kiểm Soát Tốc Độ Bằng Người Giữ Nhịp (Pacemaker)
Để duy trì luồng sản xuất liên tục, mỗi công đoạn phải sản xuất đúng tốc độ phù hợp với công đoạn sau. Hệ thống sẽ chọn một công đoạn làm “người giữ nhịp” để tạo nhịp độ chung cho toàn chuyền. Tốc độ ở các công đoạn khác sẽ tăng hoặc giảm theo nhịp này.
- Trong hệ thống Pull cấp đầy: Người giữ nhịp thường là công đoạn cuối (như lắp ráp hoàn chỉnh).
- Trong hệ thống Pull sản xuất theo đơn hàng: Người giữ nhịp thường nằm ở công đoạn gần đầu chuỗi giá trị (value stream).
5. Kết Luận
Việc áp dụng các công cụ trong Lean Manufacturing như 5S, TPM, OEE hay Kanban không nhằm tận dụng máy móc bằng mọi giá. Mục tiêu cốt lõi là tối ưu hóa toàn diện luồng sản xuất và phát huy năng lực con người. Chúng bao quát từ sắp xếp nơi làm việc khoa học, chủ động bảo trì thiết bị đến điều độ mô hình Pull. Từng giải pháp là một mắt xích giúp doanh nghiệp cắt giảm lãng phí và tăng năng lực cạnh tranh.
Để triển khai thành công, nhà quản lý cần chọn công cụ phù hợp đặc thù vận hành nhà máy. Đồng thời, doanh nghiệp cần duy trì kỷ luật cải tiến liên tục trong từng công đoạn.
Bài viết của Lê Phước Vân
CEO, Senior Consultant of MAC,
Expert trainer of ILO,
President of Lean Six Sigma Club