Kỳ 1 đã phân tích 5 lĩnh vực đầu tiên trong 10 lĩnh vực Quản lý vận hành (OM): Thiết kế sản phẩm và dịch vụ, Quản lý chất lượng, Thiết kế quá trình và công suất, Lựa chọn vị trí doanh nghiệp, Thiết kế bố trí mặt bằng. Đây là nhóm quyết định nền tảng, làm một lần nhưng ảnh hưởng nhiều năm.
Kỳ 2 này tiếp tục với 5 lĩnh vực còn lại: Thiết kế công việc và nguồn nhân lực, Quản lý chuỗi cung ứng, Hoạch định tồn kho và nhu cầu nguyên vật liệu, Điều độ sản xuất, Quản trị bảo dưỡng. Đây là nhóm quyết định quản lý vận hành hằng ngày của doanh nghiệp. Nếu xảy ra sai sót, hậu quả sẽ bộc lộ trực tiếp ngay trong tháng.
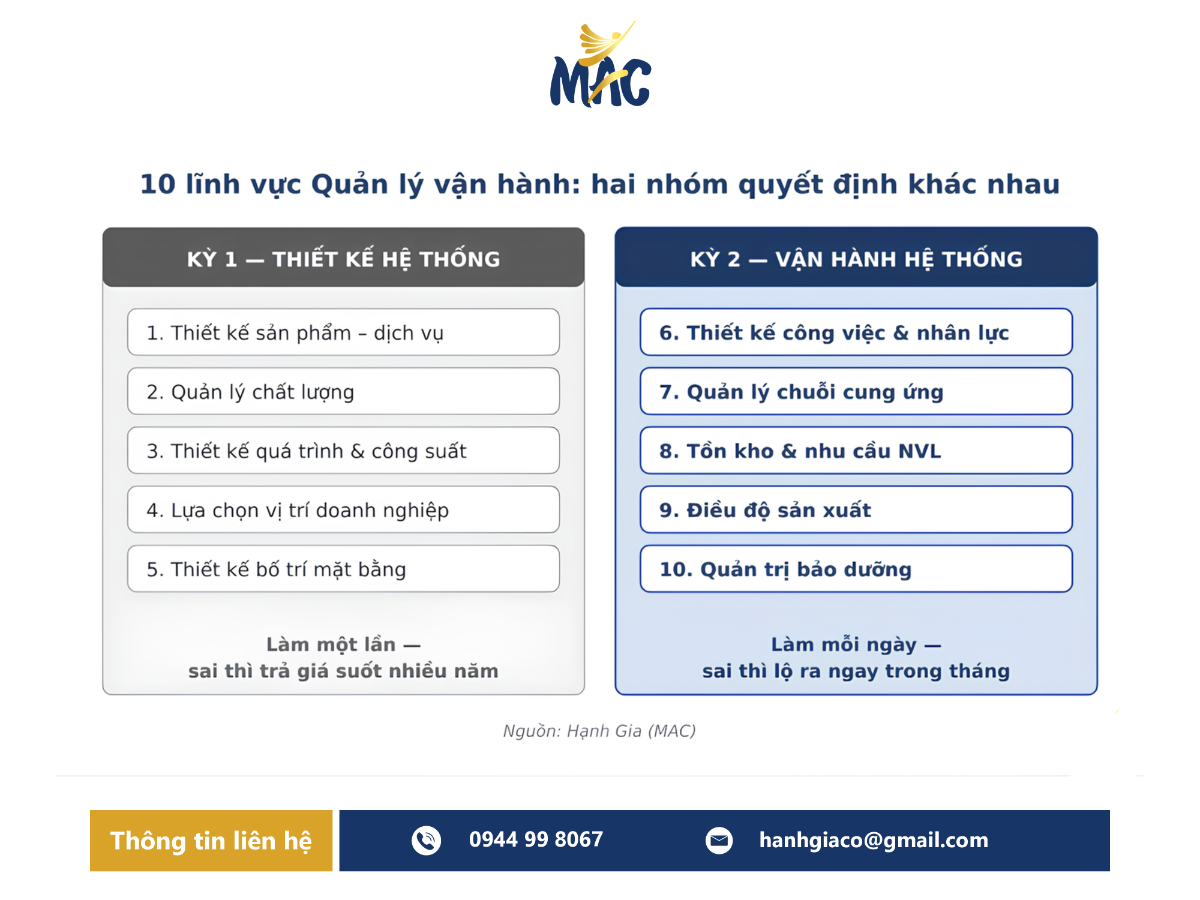
Hình 1: Kỳ 1 là nhóm quyết định nền tảng; Kỳ 2 là nhóm quyết định vận hành hằng ngày.
Thiết kế công việc và nguồn nhân lực (Personnel)
Thiết kế công việc xác định rõ số lượng nhân sự, nhiệm vụ và thời gian hoàn thành. Doanh nghiệp cần chốt khung công việc trước khi tuyển dụng. Phần lớn doanh nghiệp làm ngược trình tự này: tuyển người trước, giao việc sau.
Các quyết định chiến lược trong thiết kế công việc
- Về tổ chức cần thiết kế công việc (như mô tả công việc – Job description) trước, định biên (Manning) dựa trên cái nào?
- Chuyên môn hóa (một người một việc) hay đa năng hóa (một người nhiều việc)?
- Trả lương theo sản lượng cá nhân hay theo kết quả công việc đơn lẻ hay của nhóm, chuyền/ ô cell ?
Công cụ Công việc tiêu chuẩn và cân bằng chuyền
Trong sản xuất, Công cụ trung tâm là Công việc tiêu chuẩn (Standardized Work), gồm ba thành tố:
- Chu kỳ sản xuất (Cycle time) và Nhịp sản xuất (Takt time): So sánh thời gian thực tế của chuyền với nhịp yêu cầu từ khách hàng,
- Trình tự thao tác (Work Sequence): Các bước thực hiện chuẩn cho từng vị trí,
- Lượng bán phẩm chuẩn tại chỗ (Standard WIP): Mức tồn kho trung gian tối thiểu tại chỗ.
Ba yếu tố này giúp tính toán chính xác định biên nhân sự. Doanh nghiệp sẽ loại bỏ hoàn toàn việc ước lượng cảm tính.
Ví dụ: một chuyền Tinh Chế 6 người (5 công đoạn), chưa từng bấm giờ thao tác. Khi lập biểu đồ cân bằng chuyền (Yamazumi), trạm 2 và 4 vượt nhịp sản xuất trong khi trạm 1, 3, 5 vị trí chỉ chạy 50–60% thời gian.
Cân bằng lại: giải phóng 1 người, sản lượng không đổi — năng suất tăng 25% mà không đầu tư thêm máy.
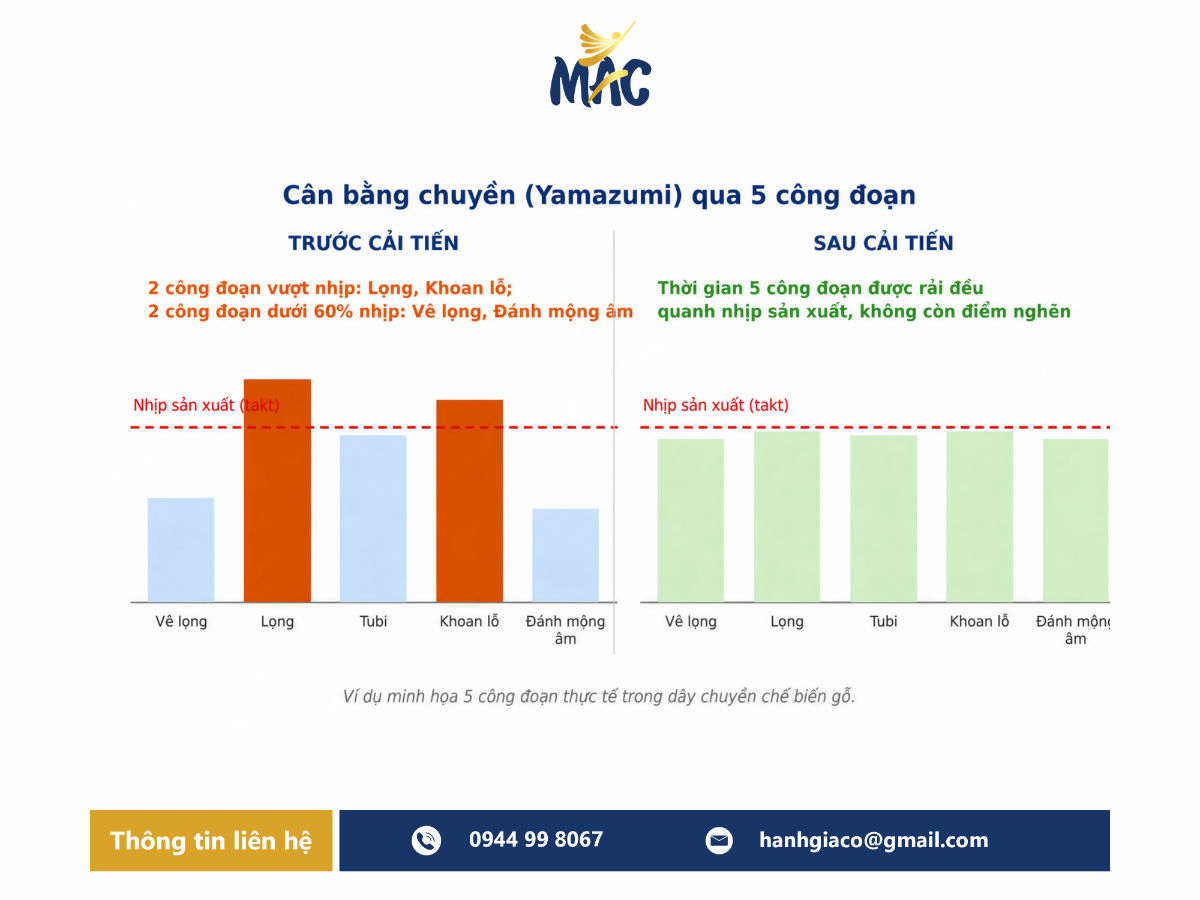
Hình 2: Cân bằng chuyền Yamazumi – cùng sản lượng, ít hơn 2 người.
Hình thức trả lương khoán và hệ thống đãi ngộ
Trả lương khoán theo sản lượng cá nhân sẽ tối ưu năng suất từng người. Tuy nhiên, cách làm này tạo ra sự “tối ưu cục bộ” nên đã phá huỷ dòng chảy chung (tối ưu hoá dòng, quá trình)
Khi không có chuyền, công nhân có xu hướng làm càng nhiều càng tốt. Bán thành phẩm ứ đọng làm che khuất các điểm nghẽn (TOC – Theory of Constraints). Kết quả là năng suất chung không thể tăng.
Tuy nhiên, nếu khoán sản phẩm thì có thể xem xét khoán theo quá trình, theo dòng và đo lường các chỉ số dòng và quản trị cân bằng chúng với các quá trình khác
Hệ thống đãi ngộ đúng đắn phải gắn liền với đầu ra của cả chuyền và toàn bộ quá trình. Chính sách này cần được đánh giá toàn diện dựa trên các chỉ số cốt lõi:
- Chất lượng công đoạn: Tỷ lệ đạt ngay từ đầu (FTT – First Time Through) hoặc FPY (First Passed Yield).
- Năng lực vận hành: Sản lượng tổng thể (Capacity) và năng suất lao động.
- Phát triển nhân sự: Tỷ lệ nghỉ việc, tỷ lệ đa năng của chuyền và số giờ đào tạo hằng năm.
Ma trận kỹ năng (Skill Matrix) và Đào tạo TWI
Ma trận kỹ năng (Skill Matrix, 4 mức I-L-U-O) cần được cập nhật hằng tháng. Mỗi vị trí trọng yếu có ít nhất 2 người thay thế được.
Đào tạo phải diễn ra tại hiện trường theo phương pháp TWI – Chỉ dẫn việc (Job Instruction), do tổ trưởng và quản đốc trực tiếp kèm cặp.
| Mức | Ý nghĩa thực tế | Cách hiểu đơn giản |
|---|---|---|
| I – In training | Đang được đào tạo | Biết/đang học, chưa tự làm |
| L – Limited | Năng lực còn hạn chế | Làm được một phần hoặc cần hỗ trợ/giám sát |
| U – Unsupervised | Làm việc không cần giám sát | Tự làm độc lập và đạt tiêu chuẩn |
| O – Operator | Thành thạo ở mức cao | Làm tốt và có thể hướng dẫn/đào tạo người khác |
(Biểu kỹ năng nhân viên sản xuất: “Theo tên công đoạn” và “từng công nhân”)
Quản lý chuỗi cung ứng (Supply chain)
Quản lý mua hàng: quản lý đơn giá, chi phí mua và đơn đặt hàng. Chuỗi cung ứng tập trung tính toán dòng chảy vật tư, thông tin và dòng tiền.
Tổng dòng nguyên vật liệu chảy từ nguồn cung đầu tiên đến tay khách hàng cuối cùng. Rất nhiều doanh nghiệp Việt Nam vẫn chỉ dừng ở mức mua hàng giá rẻ nhưng chi phí nguyên vật liệu thì quá cao
Ba quyết định chiến lược
- Tự làm hay mua ngoài (Make or Buy)? Quyết định này gắn chặt với công suất (OM.3 – Thiết kế quá trình và công suất) và vị trí (OM.4 – Lựa chọn vị trí doanh nghiệp) đã bàn ở Kỳ 1.
- Một hay nhiều nhà cung cấp? Nếu nhà cung cấp giá tốt nhưng rủi ro đứt gãy cao; nhiều nhà cung cấp thì an toàn hơn nhưng khó ổn định chất lượng, khó “huấn luyện” họ am hiểu chất lượng của ta. Toyota thường chọn 2 nhà cung cấp cho một loại hàng cần.
- Mua theo giá thấp nhất hay cân nhắc theo tổng phí tiêu hao (Đơn giá x lượng hao phí)? Trong Lean, nguồn chất lượng, giá cao có thể chi phí tiêu hao và các chi phí ẩn (SCP – Shadow cost of production) thấp hơn
Ví dụ: Một lô nguyên liệu rẻ hơn 3% nhưng chất lượng không đồng đều sẽ làm tăng tỷ lệ phế phẩm. Điều này khiến doanh nghiệp phải làm lại hàng, bị trễ hạn giao hàng và phát sinh thêm nhiều chi phí. Khoản “tiết kiệm giá” ở đầu vào thường bị trả lại gấp nhiều lần trong quá trình sản xuất. Tuy nhiên, hai con số này lại nằm ở hai báo cáo khác nhau. Vì vậy, nhà quản lý thường khó nhìn ra mối liên hệ giữa chúng.
Công cụ tối thiểu là “Bảng đánh giá lựa chọn nhà cung cấp” (Supplier Scorecard) theo nhiều tiêu chí như QCDS: Chất lượng, Chi phí, Giao hàng (OTIF), Dịch vụ, thái độ phục vụ, giải quyết sự cô, …. Tái đánh giá định kỳ, phân hạng A/B/C và lập hồ sơ theo dõi quá trình hợp tác.
Chỉ số cần theo dõi: OTIF của nhà cung cấp, PPM, tỷ lệ vật tư có hồ sơ truy xuất đầy đủ.
Hoạch định tồn kho và nhu cầu nguyên vật liệu (Inventory)
Tồn kho là liều thuốc giảm đau có “giá đắt nhất” của doanh nghiệp. Nó che khuất mọi vấn đề — máy hỏng, nhà cung cấp trễ, kế hoạch vỡ, … — nên người ta cứ tăng liều tồn kho mà không bao giờ chữa được bệnh gốc.
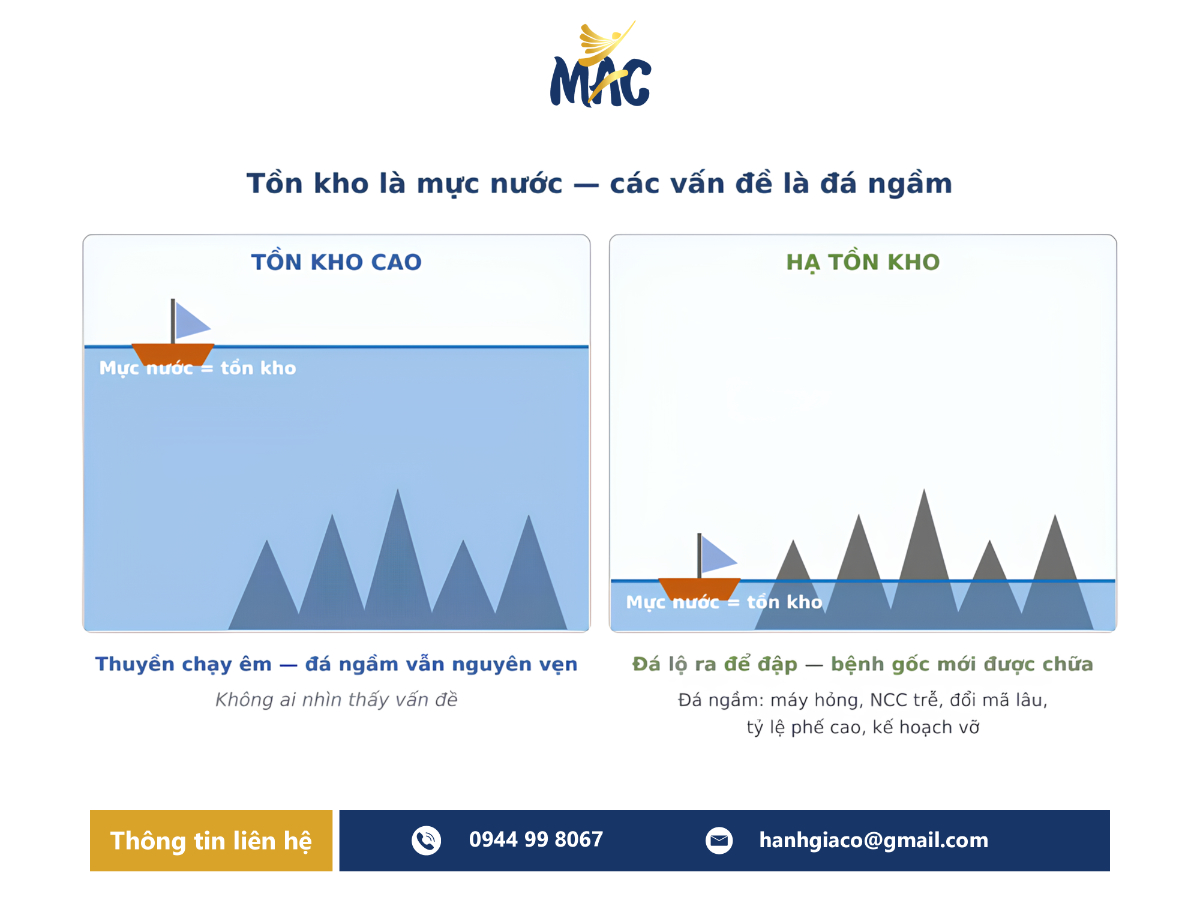
Hình 3: Tồn kho cao che khuất vấn đề; hạ tồn kho, vấn đề mới lộ ra để xử lý tận gốc.
Bốn loại tồn kho cần quản riêng
Nguyên vật liệu, bán thành phẩm (WIP), thành phẩm, vật tư – phụ tùng.
Mỗi ngành có một đặc thù riêng: gỗ để lâu cong vênh, nứt tét, mốc; thực phẩm hết hạn sử dụng; thời trang mất giá theo mùa; điện tử lỗi thời rất nhanh.
Nguyên tắc không đổi: tồn kho nằm càng lâu, giá trị càng giảm.
MRP (Material Resouces Planning) chỉ chính xác bằng dữ liệu cơ sở:
Hoạch định nhu cầu nguyên vật liệu (MRP) cần ba dữ liệu chuẩn:
- Định mức nguyên vật liệu (BOM),
- Tồn kho thực tế,
- Thời gian đặt hàng.
Nhiều doanh nghiệp dùng phần mềm hiện đại nhưng BOM lại lấy từ bảng báo giá (mã thương mại), mà không dùng hệ thống mã để quản lý ERP. Điều này khiến định mức rối loạn hoặc sai lệch lớn, mất kiểm soát, thừa và thiếu diễn ra cùng lúc.
Kết hợp phân loại ABC (theo giá trị) với XYZ (theo mức ổn định nhu cầu): Phòng mua hàng cần quản lý chặt bằng tín hiệu Kanban hoặc Qmin, Qmax, Safety stock (theo phương thức PTS – PTO) , nhóm CZ để tồn an toàn cao vì rẻ. Rà soát hàng chậm luân chuyển và hàng chết theo quý — đây thường là hàng tồn kho lâu năm hình thành vốn “chết” mà không bộ phận nào nhận trách nhiệm.
Chỉ số cần theo dõi: vòng quay tồn kho, cung cấp kịp thời (OTIF), số ngày tồn kho (DIO), độ chính xác kiểm kê (≥ 98%).
Điều độ sản xuất: ngắn – trung – dài hạn (Moderation)
Điều độ sản xuất là nơi thể hiện mọi sai sót của 9 lĩnh vực quản lý vận hành gây ra. Giao ban sản xuất lúc nào cũng là chữa cháy — nguyên nhân thường không nằm ở người làm kế hoạch, mà ở 8 lĩnh vực phía trước.
Phương pháp lập kế hoạch và kiểm soát sản xuất của Toyota thực chất là “phương pháp chuẩn bị trước”
Ba tầng điều độ
- Dài hạn (6–18 tháng) – Hoạch định tổng thể: cân đối năng lực với dự báo, quyết định đầu tư thiết bị, tuyển dụng con người.
- Trung hạn (1–3 tháng) – Lịch sản xuất chính: chốt đơn hàng, số lượng, tuần giao và phải điều hoà sản xuất (Heijunka = production levelling: sản phẳng sản xuất).
- Ngắn hạn (tuần/ngày/ca) – Điều độ chi tiết: xếp lệnh cho từng máy, từng chuyền, từng ca.
Sai lầm phổ biến: các nhà hoạch định sản xuất nhận đơn hàng đã đưa thẳng đơn hàng xuống lệnh sản xuất mà thiếu tầng giữa Heijunka.
Hậu quả là nhà máy không thể điều hòa sản xuất. Hệ thống rơi vào cảnh lúc quá tải, lúc lại thiếu việc. Nhân viên lúc phải tăng ca liên tục, lúc lại nghỉ luân phiên.
Theo Lý thuyết ràng buộc (TOC – Theory of Constraints): công suất của cả hệ thống bằng công suất của điểm nghẽn. Điểm nghẽn (còn gọi là time trap – ách tắc về thời gian) quyết định sản lượng của dây chuyền, hoặc hệ thống.
Vì vậy, nhà quản lý cần xác định công đoạn nghẽn, điểm nghẽn và ưu tiên giải quyết bằng các giải pháp như:
Vừa kéo vừa đẩy tại Bottle neck (BN), tồn đệm trước BN, bảo trì khẩn cấp nếu có hư hỏng, kiểm soát chất lượng chặt trước khi vào BN, áp dụng các giải pháp thực tế khác để làm mất BN, …
Để sản xuất được lô nhỏ, nhiều mã — đúng nhu thị trường đòi hỏi — thời gian đổi mã phải ngắn, tức phải áp dụng SMED (chuyển đổi nhanh). Một máy đổi mã mất 45–60 phút, đưa về 10–15 phút, thì Heijunka (san bằng sản xuất) mới khả thi về kinh tế.
Chỉ số cần theo dõi: giao hàng đúng hạn (OTD – on time delivery), % lệnh sản xuất hoàn thành đúng hạn, số lần thay đổi kế hoạch trong tuần, …
Quản trị bảo dưỡng (Maintenance)
Trong báo cáo tài chính, bảo trì là chi phí. Trong vận hành thực tế, bảo trì là năng lực sản xuất. Hai doanh nghiệp cùng số thiết bị, doanh nghiệp A có thể đạt OEE 55%, doanh nghiệp B có thể đạt OEE 80%. Bên B đang sở hữu tương đương “gần 1,5 nhà máy” (80/55 = 145%) so với A mà không tốn đồng đầu tư nào.
Bốn giai đoạn bảo dưỡng
- Sửa khi hỏng (Breakdown): tổ cơ điện chạy theo sự cố.
- Phòng ngừa theo kế hoạch (PM): Lịch định kỳ, checklist, phụ tùng dự phòng.
- Theo tình trạng (CBM/PdM): đo rung, nhiệt độ, dòng điện để can thiệp trước khi hỏng.
- Bảo trì năng suất toàn diện (TPM): người vận hành tự bảo dưỡng cơ bản hằng ngày — Giai đoạn này tạo khác biệt lớn nhất, ít tốn tiền nhất và làm việc năng suất cao nhất.
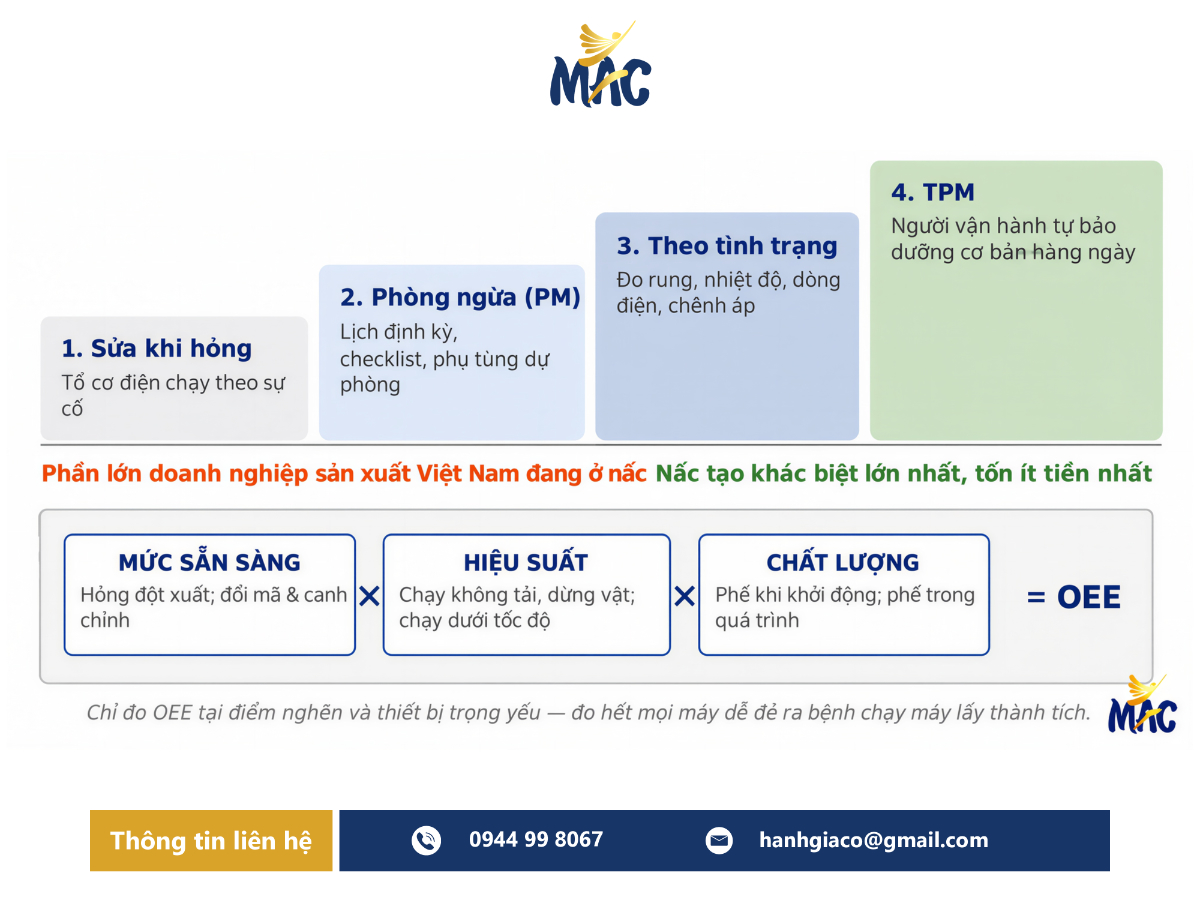
Hình 6: Bốn nấc thang bảo dưỡng và công thức OEE = Mức sẵn sàng × Hiệu suất × Chất lượng.
OEE = A x P x Q = Mức sẵn sàng × Hiệu suất × Chất lượng (xem bài viết sau về OEE)
Đo OEE ở 3 cấp theo thứ tự ưu tiên: OEE dòng, OEE quá trình (công đoạn), OEE máy.
Nên ưu tiên đo OEE dòng quá trình: Tăng OEE dòng nghĩa là tăng throughput (kết quả đầu ra). Đặc biệt, nhà điều hành cần xác định “điểm nghẽn” (Bottle neck – BN). Khi giải quyết được BN thì OEE dòng tăng ngay lập tức.
Lưu ý: thiết bị trọng yếu, đắt tiền có thể là BN và cũng có thể không. Việc xác định OEE cho mọi thiết bị hoặc công đoạn gây lãng phí nguồn lực. Điều này dễ sinh ra căn bệnh thành tích rất “ấu trĩ”. Doanh nghiệp chỉ tập trung tăng OEE thiết bị hoặc OEE quá trình. Nhưng cuối cùng, OEE dòng (Throughput) lại không hề tăng.
Chỉ số cần theo dõi:
- OEE tại điểm nghẽn,
- MTBF = Mean Time Between Failures: Thời gian trung bình giữa hai lần hỏng. Dùng để đánh giá độ tin cậy của thiết bị.
- MTTR = Mean Time To Repair: Thời gian trung bình để sửa chữa/ khôi phục thiết bị sau khi hỏng. Dùng để đánh giá khả năng bảo trì và tốc độ phục hồi.
- Tỷ lệ hoàn thành kế hoạch PM.
Kết luận: 10 OM là một hệ thống, không phải 10 ngăn kéo
Chia 10 lĩnh vực cho 10 phòng ban vận hành rời rạc là sai lầm phổ biến nhất. Một mặt quản trị phải phân chia chức năng (Function) và nhiệm vụ (Mission, task) rõ ràng. Mặt khác phải làm cho chúng là một chuỗi domino, chuổi gien xoắn lại với nhau, kết hợp với nhau. Khi vấn đề (problem) xảy là không nên nói: trách nhiệm của ai; mà cần tập trung: mọi người phối hợp thế nào để “giải quyết vấn đề” nhanh chóng nhất; trách nhiệm tính sau:
Tự đánh giá trước khi cải tiến
Trước khi bàn giải pháp, ban lãnh đạo và trưởng bộ phận nên cùng chấm điểm 10 OM và điểm hiện trạng theo 10 điểm:
| Điểm | Mức độ | Tiêu chí đánh giá chung |
|---|---|---|
| 1 | Chưa có hệ thống | Hầu như chưa có quy trình hoặc phương pháp rõ ràng, chủ yếu xử lý khi vấn đề phát sinh. |
| 2 | Thực hiện tự phát | Có thực hiện nhưng phụ thuộc nhiều vào kinh nghiệm cá nhân, chưa thống nhất. |
| 3 | Cơ bản | Đã có quy trình, tiêu chuẩn hoặc công cụ cơ bản để quản lý. |
| 4 | Chuẩn hóa | Quy trình được chuẩn hóa và áp dụng tương đối nhất quán. |
| 5 | Kiểm soát | Có mục tiêu, KPI và cơ chế kiểm tra, giám sát định kỳ. |
| 6 | Đo lường | Hiệu quả được đo bằng dữ liệu và theo dõi xu hướng. |
| 7 | Quản trị bằng dữ liệu | Quyết định và cải tiến dựa trên dữ liệu, có phân tích nguyên nhân rõ ràng. |
| 8 | Tích hợp | Quy trình, dữ liệu và các bộ phận liên quan được kết nối và phối hợp tốt. |
| 9 | Dự báo | Có khả năng dự báo rủi ro, nhu cầu hoặc sự cố để hành động trước. |
| 10 | Tối ưu | Hệ thống được tối ưu liên tục, vận hành chủ động và đạt mức thực hành rất tốt. |
Đánh giá điểm cho mỗi lĩnh vực trong 10 OM, sau đó vẽ biểu đồ Radar để chọn thứ tự ưu tiên cải thiện
| Stt | Lĩnh vực | Câu hỏi kiểm chứng nhanh | 1–10 |
|---|---|---|---|
| 1 | Thiết kế sản phẩm / dịch vụ | Bản vẽ, specification và BOM có được kiểm soát revision? Thay đổi kỹ thuật có quy trình phê duyệt và cập nhật xuống sản xuất? | |
| 2 | Quản lý chất lượng | Có xác định CTQ và tiêu chuẩn kiểm soát tại từng công đoạn? Có theo dõi FPY, defect rate, NCR/CAPA và xu hướng lỗi? | |
| 3 | Thiết kế quy trình & công suất | Công suất từng công đoạn được tính theo takt time / cycle time? Đã xác định bottleneck và có kế hoạch xử lý khi nhu cầu vượt công suất? | |
| 4 | Lựa chọn địa điểm | Việc lựa chọn nhà máy/kho có dựa trên dữ liệu về khách hàng, NCC, logistics, lao động và hạ tầng? Chi phí logistics có được đánh giá định kỳ? | |
| 5 | Thiết kế bố trí mặt bằng | Layout có tối ưu dòng NVL và WIP? Có phân tích khoảng cách vận chuyển, spaghetti diagram, FIFO và điểm giao cắt gây mất an toàn/lãng phí? | |
| 6 | Thiết kế công việc | Có bảng thời gian chuẩn và biểu đồ cân bằng chuyền? Skill Matrix được cập nhật hằng tháng? | |
| 7 | Chuỗi cung ứng | Có bảng điểm NCC theo QCDS? Truy xuất được lô NVL ngược từ lô giao về lô nhập? | |
| 8 | Tồn kho & NVL | BOM lấy từ số liệu kỹ thuật hay báo giá? Vòng quay tồn kho năm nay so với năm ngoái như thế nào? | |
| 9 | Điều độ | Có MPS theo tuần được chốt và bảo vệ? % lệnh hoàn thành đúng ngày kế hoạch là bao nhiêu? | |
| 10 | Bảo dưỡng | Có đo OEE tại điểm nghẽn? % hoàn thành kế hoạch PM tháng trước là bao nhiêu? |
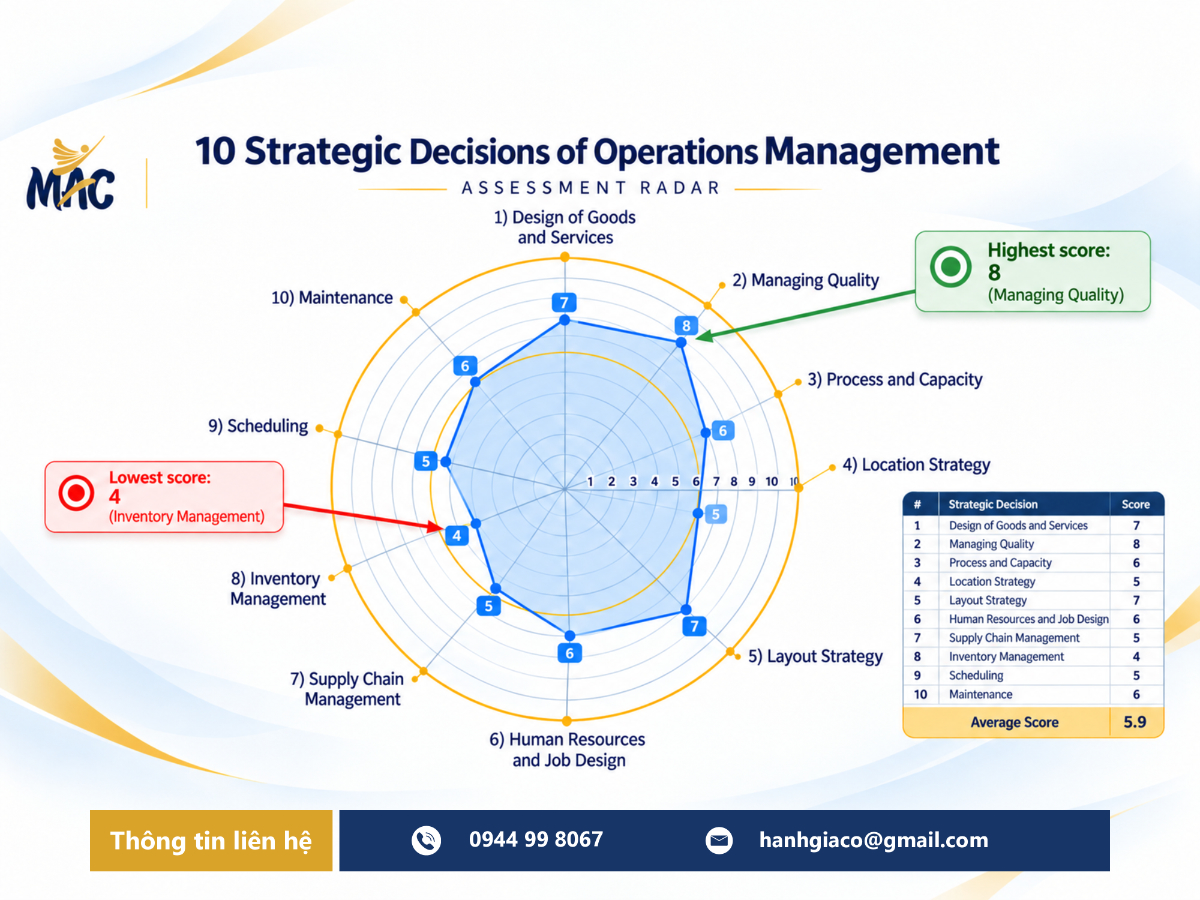
Chọn 2–3 lĩnh vực điểm thấp nhất nhưng ảnh hưởng lớn nhất tới dòng tiền. Triển khai theo chu kỳ 1 quý, 2 quý … với mục tiêu đo được bằng con số.
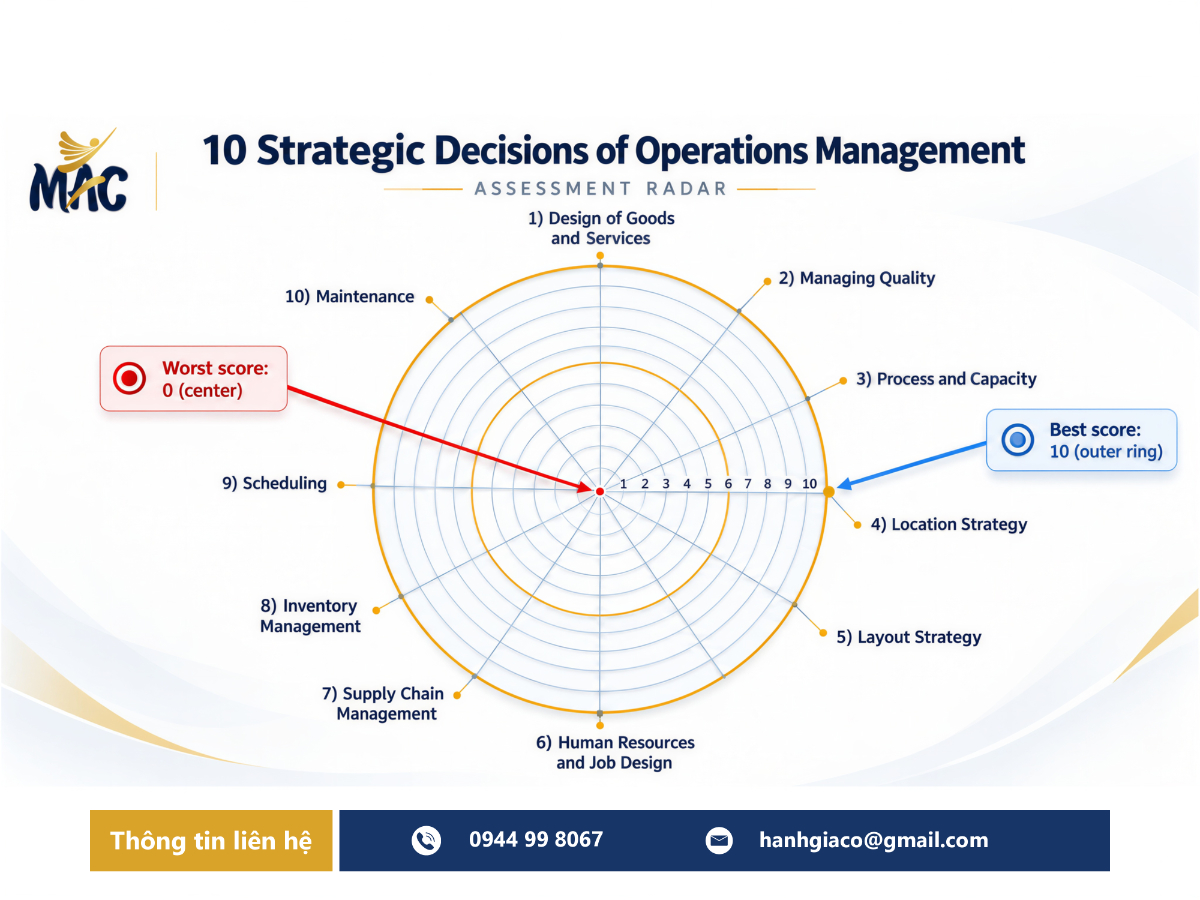
Đừng cải tiến cùng lúc 10 hoặc nhiều lĩnh vực cùng lúc. Bởi vì, sự thiếu tập trung sẽ không hiệu lực (Efficiency) và lãng phí nguồn lực vì không hiệu quả (Effectiveness).
>>> Xem thêm: 10 Lĩnh Vực Quản Lý Vận Hành Quyết Định Sự “Sống Còn” Của Doanh Nghiệp (Kỳ 1)
Bài viết của MAC
Lê Phước Vân và
Lê Minh Huy